
Indledning
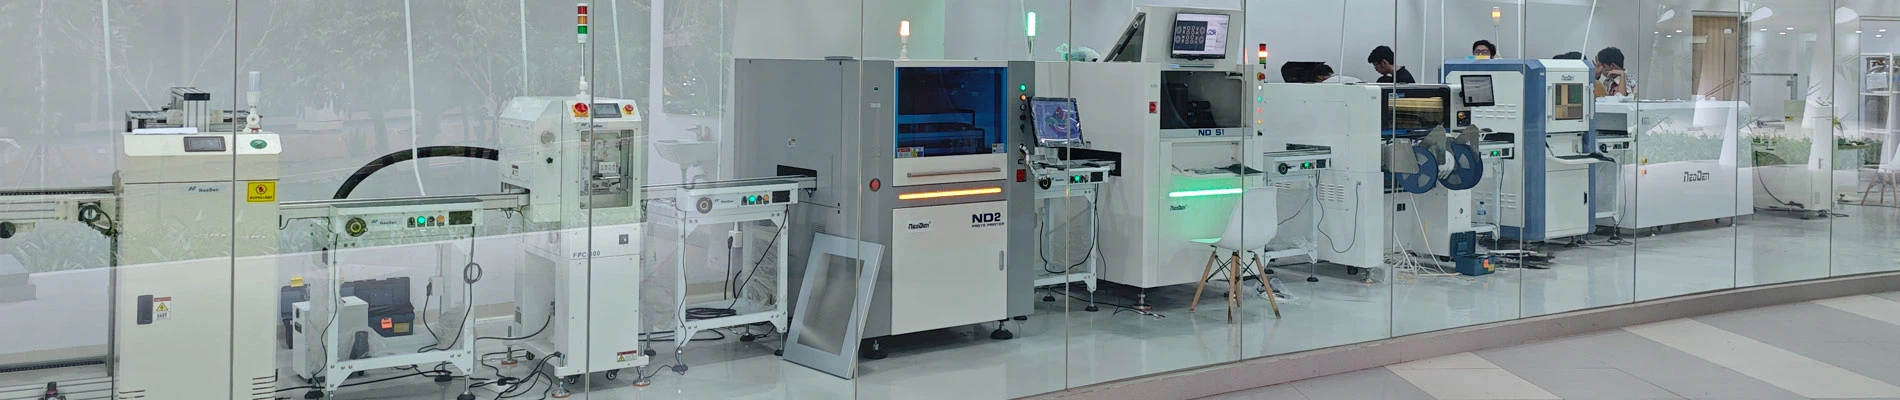
I nutidens hurtigt skiftende markedsmiljø står udbydere af elektronikfremstilling over for en ekstrem produktionsvirkelighed præget af små partier, stor variation og hyppige linjeskift. Denne model har fuldstændig forstyrret logikken i en enkelt, konstant produktionslinjebalancering, der er typisk for traditionel produktion af store mængder. Sådan opretholdes en effektiv drift afoverflademonteringsteknologi (SMT) produktionslinjermens hyppigt skifte af produktspecifikationer er blevet en nøgleindikator for den digitale kernekonkurrenceevne for PCBA-fremstillingsvirksomheder. Dynamisk pull-rate management, som en ny form for digital, præcisionsbaseret planlægning, omformer de operationelle mekanismer i fleksible produktionslinjer.

En analyse af de grundlæggende årsager til Takt-tidsubalancer i fleksible SMT-produktionslinjer
I små-batch, høj-varietet PCBA-fremstilling, er takttidsubalancer på produktionslinjer ofte ikke forårsaget af en enkelt udstyrsfejl, men stammer fra de dynamiske kumulative effekter af alternerende produktion af flere produktvarianter. Der er betydelige forskelle i behandlingstider for printkort med forskellige specifikationer på tværs af forskellige processer, herunderstencil tryk, 3D loddepasta inspektion, højhastighedsplacering, multifunktionsplacering ogreflow lodning. For eksempel, når antallet af overflademonterede komponenter stiger fra 200 til 800, kan den faktiske cyklustid for placeringsmaskinen mangedobles, mens transportørhastigheden af reflow-ovnen skal være strengt begrænset baseret på produktets varmekapacitet. Denne forskel i behandlingstider mellem processer fører direkte til hyppige skift i flaskehalse i produktionslinjen.
Traditionel fast pull-rate-styring bruger den statiske tid for den langsomste proces som takttidsbenchmark for hele linjen. Selvom denne tilgang sikrer den fysiske kontinuitet i produktionslinjen, ofrer den i høj grad udnyttelsesgraden af andet højtydende udstyr, hvilket resulterer i alvorlig underudnyttelse af produktionskapaciteten. Samtidig kan hyppige manuelle skift og produktskift uden for linjen nemt føre til nedetid i linjen, hvilket forårsager et betydeligt fald i linjens samlede udstyrseffektivitet (OEE).
Dynamisk Pull-Rate Feedback-mekanisme baseret på digitalt dashboard
Kerneforudsætningen for implementering af dynamisk pull-rate-styring er etablering af et digitalt feedback-system, der er i stand til realtidsindsamling og analyse af udstyrs driftsforhold. Vi har implementeret IoT-dataindsamlingsgateways på hver nøglearbejdsstation på PCBA-placeringslinjen. Gennem standardkommunikationsprotokoller kan systemet læse realtidsbehandlingscyklusserne forstencil printere, SMTplaceringsmaskiner, og in-line optiske inspektionssystemer med millisekund-niveau præcision. Disse rådata konsolideres i produktionslinjens centrale digitale dashboard.
Det digitale dashboard er ikke længere blot en visning af produktionsdata; i stedet bruger den indlejrede algoritmer til at beregne den dynamiske takttid for det aktuelle produktionssegment i realtid. Når takttiden afviger fra den forudindstillede værdi på grund af sporadiske hændelser - såsom dårlig komponentopsamling af placeringsmaskinen, transportbåndsforsinkelser eller komponentforskydning - registrerer instrumentbrættets kontrolsystem automatisk denne udsving. Ved at sammenligne den faktiske produktionstid, der vises på det aktuelle instrumentbræt, med den teoretiske cyklustid, beregner systemet en flaskehalskoefficient og inden for fem sekunder udsteder det automatisk finjusteringsinstruktioner til transportbåndene for alt udstyr langs hele linjen. Dette muliggør proaktiv finjustering af linjens driftshastighed, hvilket forhindrer lokaliseret materialeefterslæb eller tomme tavler i at vente.
Closed-loop kontrolalgoritme til dynamisk trækhastighed og materialekoordinering
I den dynamiske ledelse af fleksibleSMT produktionslinjer, skal pull rate-justeringer opretholde absolut synkronisering og koordinering med den underliggende materialeforsyningskæde. Vores digitale, præcise planlægningssystem anvender en adaptiv lukket sløjfe-kontrolalgoritme. Når systemet registrerer, at den næste batch af materialer er kommet ind i SMT-værkstedets klargøringsområde, og de materialestativer, stencils og programmer, der kræves til linjeskiftet, er blevet verificeret, initierer algoritmen en gradvis justering af trækhastigheden baseret på den resterende behandlingsmængde af det aktuelle produkt på linjen.
Hvis materialeleveringen oplever en lille forsinkelse på mindre end et minut, vil systemet proaktivt reducere kartonfremføringshastigheden i den foregående proces, hvilket tillader hele produktionslinjen at køre jævnt med en let reduceret hastighed uden at stoppe. Omvendt, hvis materiale- og programforberedelse afsluttes før tidsplanen, og der er overskudskapacitet på downstream-inspektions- og pakkestationerne, vil systemet bruge en dynamisk pull-rate-algoritme til at øge hastigheden på udstyrstransportkæden med 5 til 8 procent for at genvinde den produktionskapacitet, der er tabt på grund af det tidligere linjeskift. Denne datadrevne, lukkede sløjfe-kontrol - begrænset af materialetilgængelighed - giver produktionstakttiden en dynamisk fleksibilitet svarende til vejrtrækning.
Omfattende fordele ved finkornet planlægning på fleksible produktionslinjer
Ved at implementere dynamisk hastighedsforøgende styring og digital, finmasket planlægning er niveauet af lean manufacturing i PCBA-behandling blevet væsentligt forbedret. I et virkeligt produktionsmiljø præget af høj produktvariation og små batchstørrelser er hastigheden af takttidsubalance mellem produktionslinjeudstyr med succes blevet reduceret til inden for 6 procent. Dette fastholder ikke kun udnyttelsesgraden af SMT-udstyr på hver arbejdsstation på et højt niveau på over 85 procent, men fører også til en kraftig reduktion i online materialeefterslæb, det vil sige work-in-progress (WIP) beholdning. Da trækhastigheden kan finjustere sig selv baseret på faktiske driftsforhold, er antallet af uplanlagte ledningsstop forårsaget af materialeefterslæb i upstream-processer eller materialemangel i downstream-processer reduceret med 70 procent.
Endnu vigtigere er det, at denne digitale planlægningsstrategi reducerer afhængigheden af den individuelle oplevelse hos operatører på stedet. Det har fuldstændig transformeret den traditionelle ledelsesmodel - hvor seniorlinjeledere skulle justere produktionslinjens takttider baseret på intuition - til en videnskabelig beslutningsproces drevet af præcise beregninger fra et digitalt system og automatiseret udstyrskoordinering, hvilket giver virksomheden større fleksibel produktionskapacitet og lavere driftsomkostninger.
Midt i tendensen til fleksibel SMT-produktion med høj densitet og flere varianter, kan en rå tilgang til takttidsstyring på stedet ikke længere opretholde en balance mellem proceskvalitet og produktionseffektivitet. Præcis dynamisk trækhastighedskontrol og avancerede digitale instrumentbrætsystemer er nøgleværktøjerne til at bryde gennem flaskehalse i produktionskapaciteten og eliminere spild på produktionslinjen.

Virksomhedsprofil
- Etableret i 2010 med 200+ ansatte og 27,000+ kvm. fabrik af uafhængige ejendomsrettigheder, for at sikre standardstyringen og opnå de mest økonomiske effekter samt spare omkostningerne.
- Ejede eget bearbejdningscenter, dygtig montør, tester og QC-ingeniører, for at sikre de stærke evner til NeoDen-maskiners fremstilling, kvalitet og levering.
- 40+ globale partnere dækket i Asien, Europa, Amerika, Oceanien og Afrika for med succes at betjene 10000+ brugere i hele verden for at sikre bedre og hurtigere lokal service og hurtig respons.
- 3 forskellige R&D-teams med i alt 25+ professionelle R&D-ingeniører for at sikre den bedre og mere avancerede udvikling og ny innovation.
- Dygtige og professionelle engelske support- og serviceingeniører, for at sikre det hurtige svar inden for 8 timer, giver løsningen inden for 24 timer.
- Den unikke blandt alle de kinesiske producenter, der har registreret og godkendt CE af TUV NORD.
- NeoDen leverer livslang teknisk support og service til alle NeoDen-maskinerne, desuden regelmæssige softwareopdateringer baseret på brugserfaringer og faktiske daglige anmodninger fra slutbrugerne.