
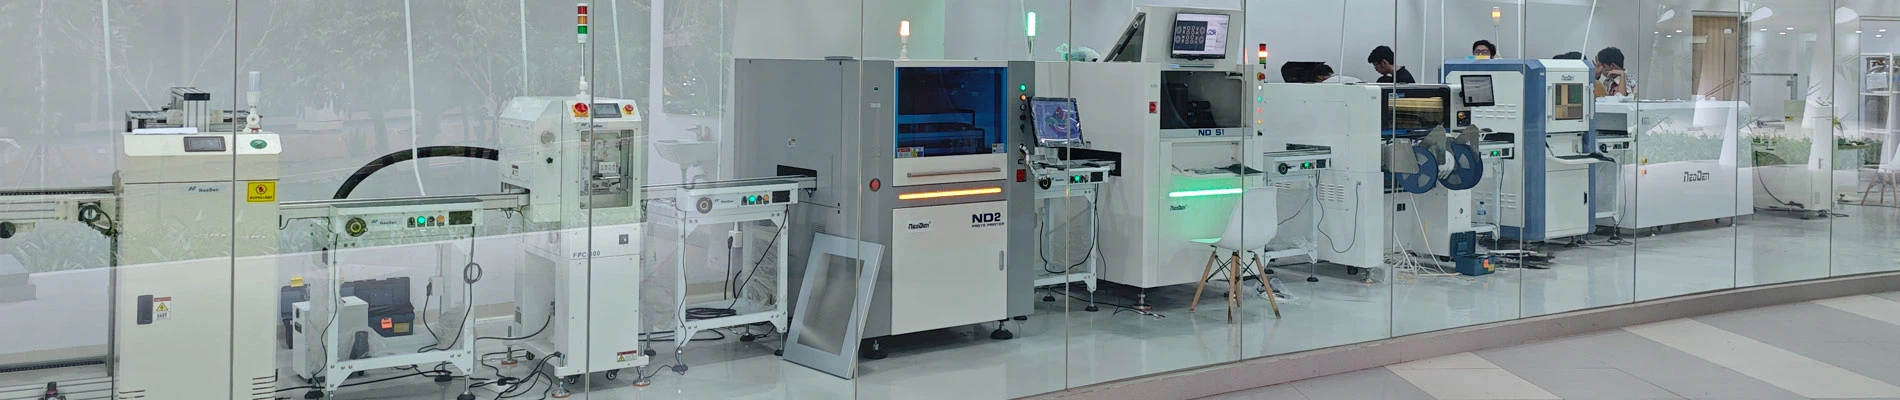
Introduktion: Hvorfor afgør præ-produktionsopsætninger SMT-udskrivningskvalitet?
I denSMT (Surface Mount Technology) produktionsproces, loddepasta udskrivninger det første kritiske trin, der påvirker PCB-samlingens udbytte. Også selvom den efterfølgende SMTplaceringsmaskinerogreflow ovne udfører pålideligt, kan problemer såsom fejljustering, utilstrækkelig lodning, loddepasta-rester eller ujævn udskrivning under loddepasta-udskrivningsstadiet direkte føre til komponentplaceringsfejl og loddefejl.
Derfor før afuldautomatisk loddepasta printersættes i fuld-skalaproduktion, skal ingeniører gennemføre en standardiseret opsætningsproces, herunder udstyrsinitialisering, PCB-parameterkonfiguration, stencilinstallation, synsjustering, justering af udskrivningsparameter og første-bekræftelse af stykket.
At tageNeoDen ND450 fuldautomatisk loddepasta printerf.eks. fokuserer dens præ-opsætning primært på udstyrsinitialisering, PCB-til-stencil-tilpasning, synsjustering og konfiguration af printprocesparameter. En standardiseret opsætningsproces reducerer omstillingstiden, forbedrer første-udbyttet og sikrer stabil kontinuerlig produktion.

Trin 1: Tjek udstyrsstatus før tænding-
Før du starterfuldautomatisk loddepasta printer, skal du først bekræfte, at forsendelsesbeskyttelseskomponenterne er blevet fjernet, og kontrollere, at udstyrets driftsmiljø, strømforsyning og luftforsyningsforbindelser er normale.
1. Fjern forsendelsesbeslag og beskyttelsesfilm
For at forhindre interne bevægelige dele i at flytte sig under transport, er ND450 udstyret med ekstra forsendelsesbeslag, når den forlader fabrikken.
Før du officielt tænder for maskinen, skal du:
- Fjern de ekstra forsendelsesbeslag.
- Fjern beskyttelsesfilmen fra maskinen.
- Installer alarmlysenheden.
Undladelse af at fjerne forsendelsesbeslagene kan resultere i unormal maskindrift eller mekanisk skade.
2. Kontroller strøm- og luftforsyningsforbindelser
Før du starter udstyret, skal du kontrollere, at:
- Indgangsstrømforsyningen opfylder udstyrets krav.
- Udstyret er korrekt jordet.
- Luftforsyningsledningerne er tilsluttet korrekt.
ND450 har specifikke krav til lufttilførselstryk:
- Det eksterne lufttilførselstryk må ikke være lavere end 0,6 MPa.
- Driftstrykket anbefales at justeres til ca. 0,55 MPa.
For at justere trykket skal du først dreje på justeringsknappen for at foretage ændringen, og derefter trykke på knappen for at låse den på plads.
Trin 2: Udfør udstyrsinitialisering og indlæs produktionsfilen
Efter at have afsluttet hardwareinspektionen skal du tænde for udstyret for at gå ind i kontrolsystemets initialiseringsfase.
1. Udfør Machine Homing
Det første trin efter at have tændt udstyret er typisk at udføre Machine Homing.
Denne funktion:
- Returnerer alle bevægelsesakser til deres nulpositioner.
- Systemet etablerer en startpositionsreference.
- Sporbredden registreres automatisk.
NeoDenND450 brugermanualangiver tydeligt, at Machine Homing returnerer alle bevægelsesakser til nulpunktet og registrerer automatisk sporbredden.
Hvis udstyret under produktionen har gennemgået vedligeholdelse, rengøring eller en uventet nedlukning, anbefales det også at gen-udføre Machine Homing-operationen for at sikre positionsnøjagtighed.
2. Indlæs produktionsprogrammet
Når initialiseringen er fuldført, skal du indlæse den tilsvarende PCB-produktfil.
ND450 understøtter:
- Åbn fil:Indlæs en eksisterende produktionsfil.
- Importer fra USB:Importer en produktionsfil via et USB-flashdrev.
- Eksporter til USB:Eksporter en produktionsfil til backup.
I produktionsmiljøer med flere produktvarianter og små batches kan oprettelse af standardiserede produktionsfiler på forhånd reducere overgangs- og opsætningstiden betydeligt.
Trin 3: Indstil PCB- og stencilparametre
Konfiguration af PCB- og stencilparametre er afgørende for at sikre, at udstyret fungerer korrekt.
1. Indtast PCB og Stencil Dimensions
Indtast følgende i grænsefladen for indstillinger for Board Entry-parameter:
- PCB længde.
- PCB bredde.
- PCB tykkelse.
- Stencil dimensioner.
Når du har indtastet nøjagtige data, skal du klikke på "Automatisk beregning" for at lade systemet udføre de relevante beregninger baseret på de faktiske dimensioner.
2. Juster skinnebredde og PCB-understøttelse
Når du har gennemført dimensionsindstillingerne, skal du:
- Juster skinnebredden.
- Placer PCB fingerbøl blokken (stift støtte blok).
- Indlæs printet.
- Bekræft platformens lodrette bevægelse og PCB-fastspændingsstatus.
ND450-driftsprocedurekrav:
- Juster skinnebredden efter printkortets tilstand.
- Placer PCB-støtteblokkene korrekt.
- Kontroller, at PCB-klemmen sikkert kan holde printet.
Utilstrækkelig understøttelse kan få PCB'et til at deformeres under tryktryk og derved påvirke loddepasta-udskrivningskvaliteten.
3. Installer og fastgør stencilen
Efter installation af stencilen skal du:
- Aktiver Mesh Rack Lock.
- Aktiver stencillåsen.
- Kontroller, at stencilen er forsvarligt fastgjort.
ND450 brugermanual Krav:
Efter installation af stencilen skal du sikre den ved hjælp af låsemekanismen og kontrollere, at den er helt fastgjort.
En ustabil stencil kan forskydes under udskrivning, hvilket forårsager forkert justering af loddepasta.
Trin 4: Konfigurer Vision Alignment System
Fuldautomatiske loddepasta printerestole på et vision-system for at opnå præcis justering mellem PCB'et og stencilen.
1. Indstil Mark Point Recognition Parameters
I indstillingerne for Justeringsparameter skal du udføre følgende:
- Lås Mark1 og Mark2.
- Indstil genkendelsesområdet.
- Juster parametrene for diameter og rundhed.
ND450 understøtter justering af genkendelsesparametre baseret på de faktiske forhold for mærkepunkterne for at forbedre genkendelsesstabiliteten.
- Hvis der er mærkepunkter på både printkortet og stencilen: Vælg Dual Shot-tilstand.
- Hvis der ikke er nogen mærkepunkter på stencilen: Vælg tilstanden Single Shot.
2. Juster justeringens nøjagtighed
Hvis det første-styktryk viser systematisk offset, kan du optimere det ved hjælp af:
- Maksimal præcision.
- Manuel offset.
ND450 understøtter justering af nøjagtighed via Maksimal præcision og korrektion af faste-retningsforskydninger via manuel offset.
Trin 5: Indstil rengørings- og udskrivningsparametre
Efter at have fuldført de mekaniske indstillinger og synsindstillinger, skal du justere udskrivningsparametrene i henhold til produktets proceskrav.
1. Indstil automatiske rengøringsparametre
ND450 giver indstillinger for rengøringsparametre.
Disse omfatter primært:
- Startpunkt for rengøring.
- Slutpunkt for rengøring.
- Rengøringspapir parametre.
Manuel anbefaling:
Indstil Rensepapir-parameteren til 15.
Korrekte automatiske rengøringsindstillinger kan reducere rester af loddepasta i bunden af stencilen og forbedre stabiliteten af kontinuerlig udskrivning.
2. Indstil udskrivningsparametre
Udskrivningsparametre omfatter primært:
Udskrivningshastighed
ND450-anbefaling: Udskrivningshastighed: 10
Udskrivning af start- og slutpositioner
Når du indstiller udskrivningens start-/slutpositioner, skal du sikre dig, at:
Sufferen dækker stencilens åbningsareal fuldt ud.
Maskinen kører yderligere 10 mm efter udskrivning er færdig.
Afformningsparametre
Afformningsparametre påvirker direkte loddepastafrigivelsesydelsen.
Hvis loddepastaen har høj flydeevne, kan du passende øge indstillingen "Pause før afstøbning".
ND450-anbefaling: 1000–3000 ms.
Trin 6: Fortsæt til masseproduktion efter første-stykkebekræftelse
Efter at have gennemført alle parameterindstillinger, anbefales det ikke at fortsætte direkte til masseproduktion. Udfør i stedet den første-bekræftelse af stykket først.
1. Undersøg udskrivningsresultaterne på det første printkort
Nøglepunkter for første-stykinspektion omfatter:
Loddepasta dækning
Kontroller, at loddepastaen flugter nøjagtigt med PCB-pudernes placeringer.
Loddepasta-profil
Kontroller, om loddepastaens kanter er intakte, og inspicér for:
- Utilstrækkelig lodning.
- Lodde spidser.
- Sammenfoldede kanter.
Tryk offset
Kontroller, om der er nogen overordnet forskydning mellem printkortet og stencilen.
Hvis der opstår en konsekvent retningsbestemt forskydning, kan den justeres ved hjælp af manuel offset.
Almindelige fejl i fuldautomatisk loddepasta-printeropsætning
1. Maskinsøgning blev ikke udført
Udstyret har ikke afsluttet initialiseringen, hvilket kan resultere i unormale bevægelsespositioner.
2. Utilstrækkelig PCB-understøttelse
Forkert placering af støttestifter kan få printet til at deformeres under udskrivningsprocessen.
3. Stencil ikke helt sikret
Hvis stencilen ikke er forsvarligt fastgjort, kan det forårsage fejljustering under udskrivning.
4. Ukorrekte Mark Point-indstillinger
Uoverensstemmende genkendelsesparametre kan resultere i mislykket synjustering.
5. Direkte anvendelse af udskrivningsparametre fra gamle programmer
Da PCB'er, stencils og loddepasta-processer varierer, skal parametre justeres baseret på faktiske forhold.

Konklusion
Produktionskvaliteten af en fuldautomatisk loddepastaprinter afhænger i høj grad af, om udstyret er korrekt konfigureret, før masseproduktionen begynder.
En komplet opsætningsproces omfatter:
- Inspektion af udstyr før-start.
- Initialisering af Machine Homing.
- PCB og stencil parameter konfiguration.
- Marker punktsynskalibrering.
- Rengøring og udskrivning af parameterindstillinger.
- Første-bekræftelse af stykket.
For fuldautomatiske præcisionsloddepastaprinteresåsomNeoDen ND450, hjælper en standardiseret opsætningsproces SMT-fabrikker med at reducere maskinopsætningstiden, forbedre produktionskonsistensen og etablere et stabilt grundlag for efterfølgende placering ogreflow lodningprocesser.