
Indledning
Som et af de mest kritiske materialer iSMT -produktionslinje, Loddepasta kvalitetsstyring påvirker direkte udbyttet og pålideligheden af færdige produkter. Industristatistikker indikerer, at ca. 60% af SMT -procesdefekter er relateret til forkert brug af loddepasta.
Denne artikel giver en professionel i - dybdeanalyse af hele loddepasta -styringsprocessen, der tilbyder systematiske løsninger til elektronikproduktionsvirksomheder.

Kerneværdi af loddestyring
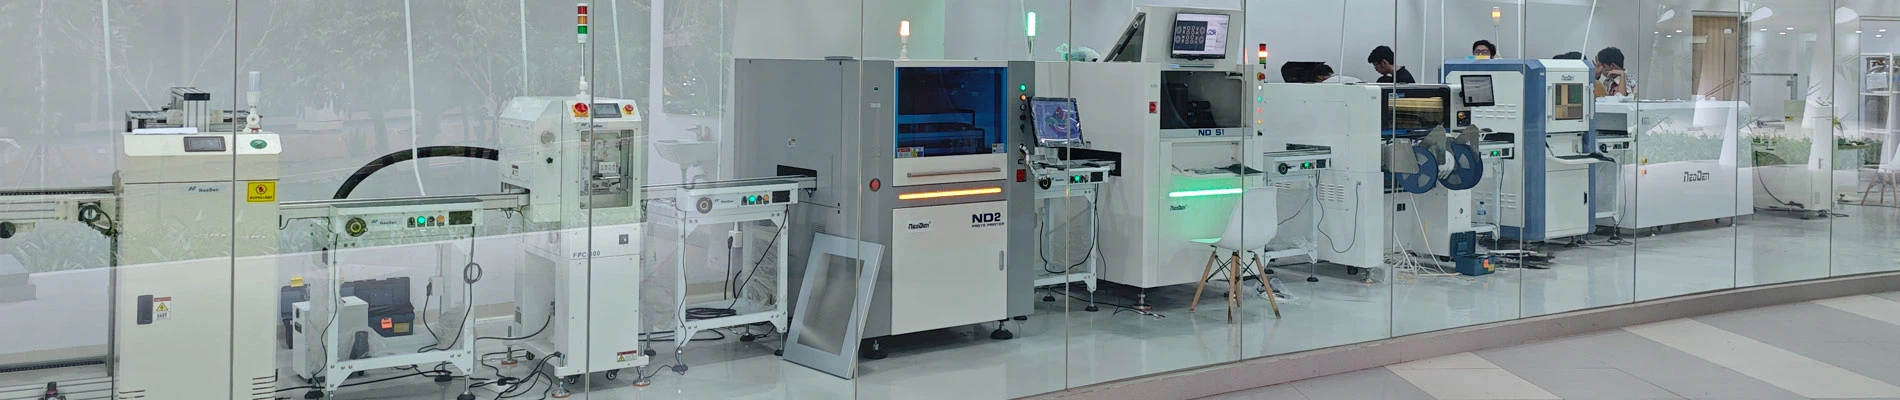
Loddepasta er en pasta - som stof sammensat af tinpulverlegeringspartikler og flux blandet i specifikke proportioner. Dens primære funktion er at opnå mekanisk forbindelse og elektrisk ledningsevne mellem elektroniske komponenter og PCB -plader. På SMT -produktionslinjer, defekter iLoddepastaprinterUdskrivningsprocessen tegner sig for 45% -70% af de samlede processpørgsmål. Videnskabelig loddestyring reducerer ikke kun produktionsomkostningerne, men forbedrer også markant Pass Pass (FPY).
Fuld rammer for livscyklusstyring for loddepasta
Omfattende loddestyring skal dække fem nøglefaser - "Opbevaring, udstedelse, brug, genbrug og bortskaffelse" -, der danner en lukket - loop management -system. Standardiserede driftsprocedurer (SOP) og kvalitetsovervågningsmekanismer skal etableres for hvert trin.
Specifikationer for opbevaring af opbevaring af loddepasta
Opbevaringsspecifikationer
-
Temperaturkontrol
- Uåbnet loddepasta skal nedkøles ved 2-10 grader (frysende forbudt) med en holdbarhed på 6 måneder.
- Resterende åbnet loddepasta skal forsegles og køles, fortrinsvis opbevares i rene tomme containere. Brug inden for 24 timer.
-
Miljøbehov
- Butik i lys - beskyttede, forseglede containere. Separat forskellige batches/modeller og følg princippet "første - i, første - out" -princip.
- Anbefalet opbevaring Fugtighed: 30-60% RH. Undgå oxidation eller fugtabsorption.
-
Fejlkriterier
{{0.
- Brug ikke, hvis hærdning, adskillelse eller fluxfordampning/tørring forekommer
Brugsprocedure
-
Optøningsproces
- Kølet loddepasta skal optø ved stuetemperatur (20-25 grad) i mindst 4 timer før brug. Opvarm ikke for at fremskynde optøning.
-
Blanding og homogenisering
{{0.
- Hvis pasta er overdrevent tør, tilsættes dedikeret tyndere for at justere konsistensen.
-
Brugsprincip
- Brug kun det nødvendige beløb, forbrug straks efter åbning.
{{0 eder
Miljø- og operationelle retningslinjer
-
Workshop -miljø
- Temperatur: 22-28 grad (72-82 grad F), fugtighed: 30-60% RH
- Komplet komponentplacering og lodning inden for 4 timer efter udskrivning
-
Udskrivningsstyring
- Prioriter stålknusninger for at sikre udskrivningsdannelseskvalitet
- rene stencilåbninger hver 4. time; Gendan og køleskabsloddepasta, hvis maskinen er tomgang i over 1 time
- brugSPI Loddepasta inspektionsudstyrAt overvåge udskrivningsnøjagtighed (f.eks. Højde, område)
Brug af produktionsstedets brug
Standardisering af loddepastaprinterparametre
|
Parameterartikel |
Anbefalet rækkevidde |
Inspektionsfrekvens |
|
Squeegee pres |
30-80n/cm² |
En gang i timen |
|
Udskrivningshastighed |
20-80 mm/s |
Bekræftet ved opstart |
|
Sliphastighed |
0,1-2 mm/s |
Verificeret pr. Batch |
|
Stencil rengøringscyklus |
5-10 gange/tør aftørring |
Ægte - tidsovervågning |
Standarder for miljøkontrol
- Workshopstemperatur: 25 ± 3 grader
- Luftfugtighed: 50 ± 10%RH
- Luftrenshed: ISO klasse 7 eller højere
- Vibrationsstyring:<0.5mm/s²
Dynamisk overvågningsteknologi
SPC (Statistical Process Control) Systems overvåger loddepastatykkelse i realtid. En bestemt bilelektronikproducent opnåede ± 25μm præcisionskontrol ved hjælp af en 3D -loddepastainspektion (SPI) -system, hvilket reducerede udskrivningsdefekthastighederne med 67%.
Lodpasta genanvendelse og genbrug
Kriterier for genanvendelig loddepasta
|
Parameter |
Acceptgrænse |
Testmetode |
|
Loddepartikelstørrelse |
20-45μm (type 3) |
Laserpartikelstørrelsesanalysator |
|
Oxidationsniveau |
<0.5% |
Termogravimetrisk analyse |
|
Fluxindhold |
11-13% |
Termogravimetrisk analyse |
|
Viskositetsændring |
Inden for ± 20% |
Kegle - pladesvisker |
Gradet genvindingssystem
- Tier 1 Genbrug: Loddepasta ubrugt efter udskrivning, men inden reflow (direkte genbrug tilladt)
- Tier 2 Genbrug: Ubrugt, åbnet loddepasta (kræver test inden nedgraderet brug)
- Tier 3 Genbrug: udstyrsrester (kræver specialiseret regenereringsbehandling)
Standarder for miljømæssig bortskaffelse
Kasseret loddepasta klassificeres som HW49 farligt affald, hvilket kræver overdraget bortskaffelse af certificerede enheder. Oprette genbrugsaftaler for leverandør. En industripark reduceres pr. - ton bortskaffelsesomkostninger med 40% gennem centraliseret behandling.
Typiske defekter og løsninger
Udskrivning af nedgang
Root Årsag: Ukontrolleret loddepasta rheologi
Løsninger:
- Juster thixotropisk indeks til 1,8–2.2 rækkevidde
- Kontrolværkstedstemperatursvingninger<±2°C/hour
- Optimize stencil aperture aspect ratio (>1:1.5)
Loddefejl
Forebyggelsesforanstaltninger:
- Strictly control solder powder sphericity (>90%)
- OptimerReflow ovnForvarmprofil (opvarmningshastighed mindre end eller lig med 3 graders /s)
- Anvend nitrogen - afskærmet reflow lodning (iltindhold<50ppm)
Kæmpning
Forbedringsstrategi:
- Forbedre fluxaktiveringseffektivitet (tilsæt 0,5-1,0% rosinderivater)
- Optimer reflow spids temperatur (245 ± 5 grader)
- Forbedre rengøringsfrekvens for stencil (kombiner tørtørring → vakuumtørring)
Digitale ledelsestrends
- Smart Storage System: Real - Time Lodpasta Monitoring via RFID -chips
- AI Visual Inspection: Deep Learning -algoritmer til automatiseret defektklassificering
- Forudsigelig vedligeholdelse: Big Data Analysis til foregribning af ændringer i loddepasta
- Blockchain Traceability: End - til - Slut pålidelig sporing fra råvarer til færdige produkter
Efter implementering af et intelligent styringssystem reducerede en producent på 5G udstyr loddepasta - relaterede kvalitetshændelser med 89%, hvilket opnåede årlige omkostningsbesparelser på over 2 millioner yuan.
Konklusion
I Precision Electronics Manufacturing har Solder Pasta Management udviklet sig fra basismaterialeopbevaring til en tværfaglig systemteknik Engineering Endeavour, der omfatter kemi, materialevidenskab og automatiseringskontrol. Etablering af et standardiseret, digitaliseret og grøn ende - til - slutstyringssystem sikrer ikke kun produktkvalitet, men genererer også betydelige økonomiske fordele for virksomheder. Efterhånden som industrien 4.0 er fremskridt, vil Intelligent Solder Pasta Management blive et kritisk gennembrud for at forbedre konkurrenceevnen inden for elektronikproduktion.

Hurtige faktaom Neoden
1) Etableret i 2010, 200 + medarbejdere, 27000+ sq.m. fabrik.
2) Neoden -produkter: Forskellige serier PNP -maskiner, Neoden YY1, Neoden4, Neoden5, Neoden K1830, Neoden9, Neoden N10p. Refow Oven i serie såvel som komplet SMT -linje inkluderer alt nødvendigt SMT -udstyr.
3) Succesrige 10000+ kunder over hele kloden.
4) 40+ globale agenter dækket af Asien, Europa, Amerika, Oceanien og Afrika.
5) F & U -center: 3 F & U -afdelinger med 25+ professionelle F & U -ingeniører.
6) Listet med CE og fik 70+ patenter.
7) 30+ Kvalitetskontrol og teknisk supportingeniører, 15+ Senior International Sales, for rettidig kunde, der reagerer inden for 8 timer, og professionelle løsninger, der leveres inden for 24 timer.