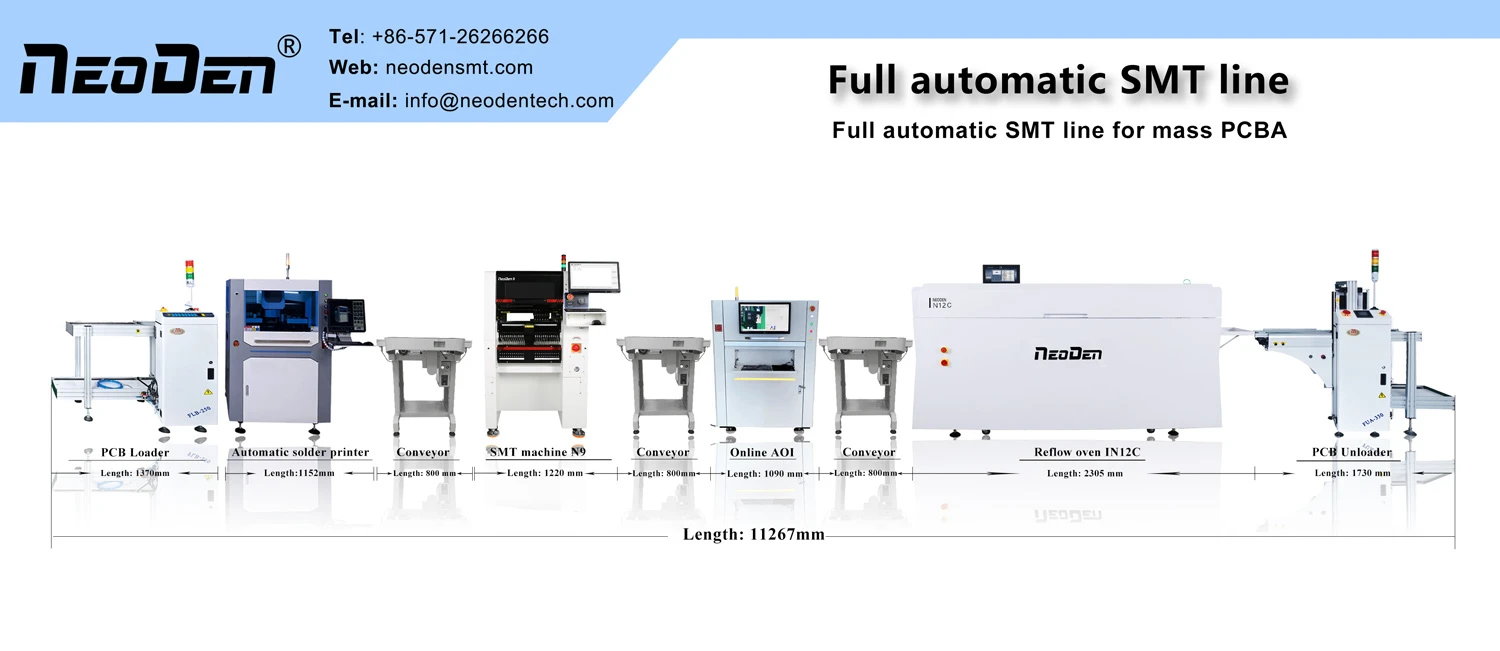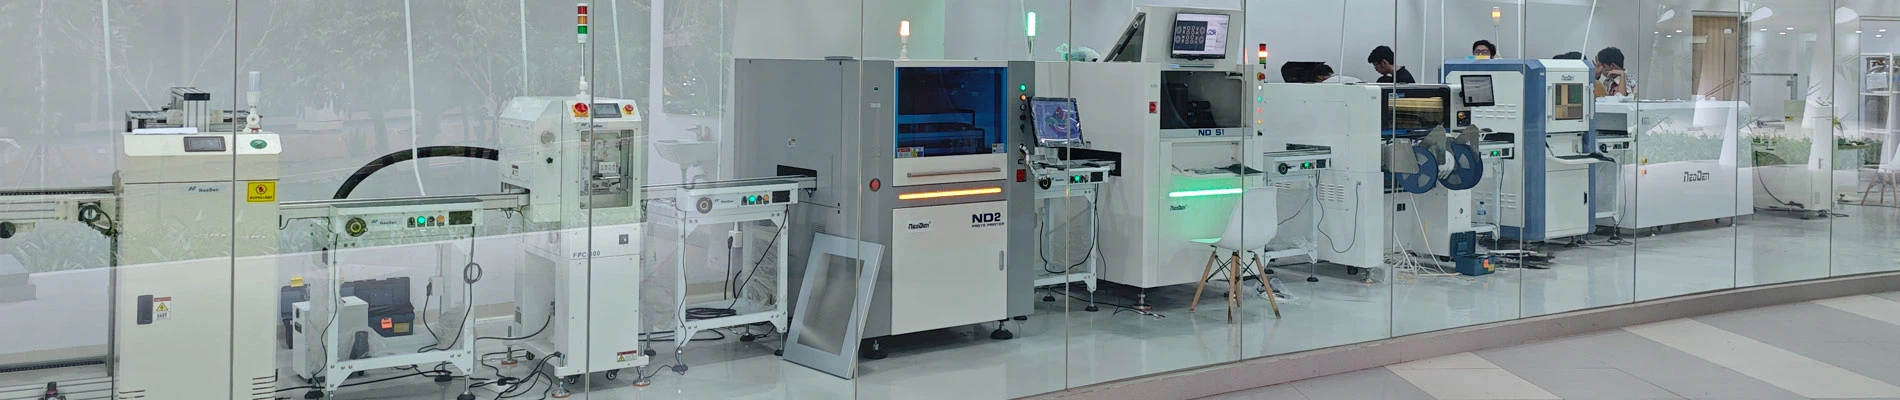
1. Overflademonteringsteknologi SMT (Surface Mount Technology) er en ny generation af elektronisk monteringsteknologi, som komprimerer de traditionelle elektroniske komponenter til kun et par tiendedele af enhedens volumen, og dermed realiserer den høje tæthed, høje pålidelighed, miniaturisering, lav omkostninger til elektronisk produktmontering og automatisering af produktionen.
2. Komponenter til overfladesamling er hovedsageligt opdelt i to kategorier af passive chipkomponenter og aktive enheder. Deres hovedkarakteristika er: miniaturisering, ingen bly (fladt eller kort bly, velegnet til overflademontering på PCB.
3. Overflade montering komponenter emballage form påvirker direkte effektiviteten af montage produktion, skal kombineres med typen og antallet af feeders for at optimere designet af monteringsmaskinen. Emballageformer til overfladesamlingskomponenter er hovedsageligt fire typer, nemlig flettet tape, tube, bakke og bulk.
4. Loddemetal er et smeltbart metal, det kan danne en legering på overfladen af basismaterialet og forbundet til basismaterialet som en, ikke kun for at opnå mekanisk jævn, men også til elektrisk forbindelse. Svejsevidenskab, den sædvanlige svejsetemperatur under 450 graders svejsning kaldet blød lodning, med loddemetal er også kendt som blød lodning. Elektronisk kredsløbssvejsetemperatur er normalt mellem 180 grader ~ 300 grader, sammensætningen af det anvendte loddemiddel er tin og bly, så også kendt som tin-bly loddemetal.
5. Loddepastaen er loddepulveret og flusmiddel med fluxpasta blandet, sædvanligvis legeret loddepulver andel af den samlede vægt på omkring 85 procent til 90 procent, svarende til omkring 50 procent af volumen
6. SMD klæbemiddel kaldes også klæbemiddel. I den blandede samling i overfladen samling komponenter midlertidigt fastgjort i PCB pad grafik, så den efterfølgende bølge lodning og andre proces operationer kan udføres glat; i tilfælde af dobbeltsidet overfladesamling, hjælpekomponenter til faste overfladesamlinger, for at forhindre flipboardet og procesoperationer, når vibrationerne fører til, at overfladesamlingskomponenter falder. Derfor, i monteringsoverfladen samling komponenter før, bør indstilles på PCB pad position belagt med SMD klæbemiddel.
7. Den mest almindelige manuelle svejsning har to slags: kontaktsvejsning og varmegassvejsning.
8. Varmekontrol er en nøglefaktor i aflodningsprocessen, loddet skal smeltes fuldstændigt for ikke at beskadige puden, når komponenterne fjernes.
9. Aflodningsdesign er: afhængigt af den type enhed, der skal fjernes, størrelse og pakkemateriale, ved hjælp af standarddatabaseparametrene fra omarbejdningsenheden til grundlæggende at bestemme temperaturområdet og luftvolumen for top- og bundopvarmning, vælg den passende varmluftdyse og vakuumdyse; i henhold til omfanget af aflodningsoperationer for at fjerne de omgivende komponenter, der påvirker driften eller pålægge de nødvendige termiske modstandsmidler til at bestemme anvendelsen af varmetid osv.
10. Kuglen grid array pakke efter at have fjernet behovet for tin kugle reformering, processen kaldes ofte kugleimplantation. bga-pakkeklasse-enheder fra pcb'et, når de fjernes, vil der altid være nogle blikkugler tilbage på enheden, og nogle forbliver på puden. Resterende tinkugler på puderne er normalt som lodde-istapler, hvis kravene til enheden stadig vil blive geninstalleret på PCB'en, er kravet om al tinkugleomstrukturering og PCB-puderensningsforberedelse.
11. BGA klasse pakke enhed omarbejde proces kan opdeles i fire trin.
① er at rydde op i BGA på puden og PCB-puden overflade resterende loddekugle eller loddemetal og andre stoffer, efterbehandling af den originale loddekugle loddeplade til at opretholde flad. Forarbejdning for at forsøge at bruge den samme kemiske sammensætning som den originale samlingsprocess flux og absorberende tintape, hvilket vil reducere muligheden for at aflejre rester på overfladen af kuglegitteret med følgende landsby CSP eller flip chip og andre små pakkeenheder .
② Det er den ensartede påføring af det forberedte flusmiddel på puderne.
③ er at håndtransplantere de forberedte loddekuglepartikler svarende til diameteren af loddekuglen på den originale enhed på de tilsvarende puder.
④ er i henhold til loddebolden, fluxtemperaturkravene til den afsluttede implantation af BGA i den passende temperaturatmosfære "hærdning" for at gøre loddekuglen og puden tæt og pålidelig forbindelse.