
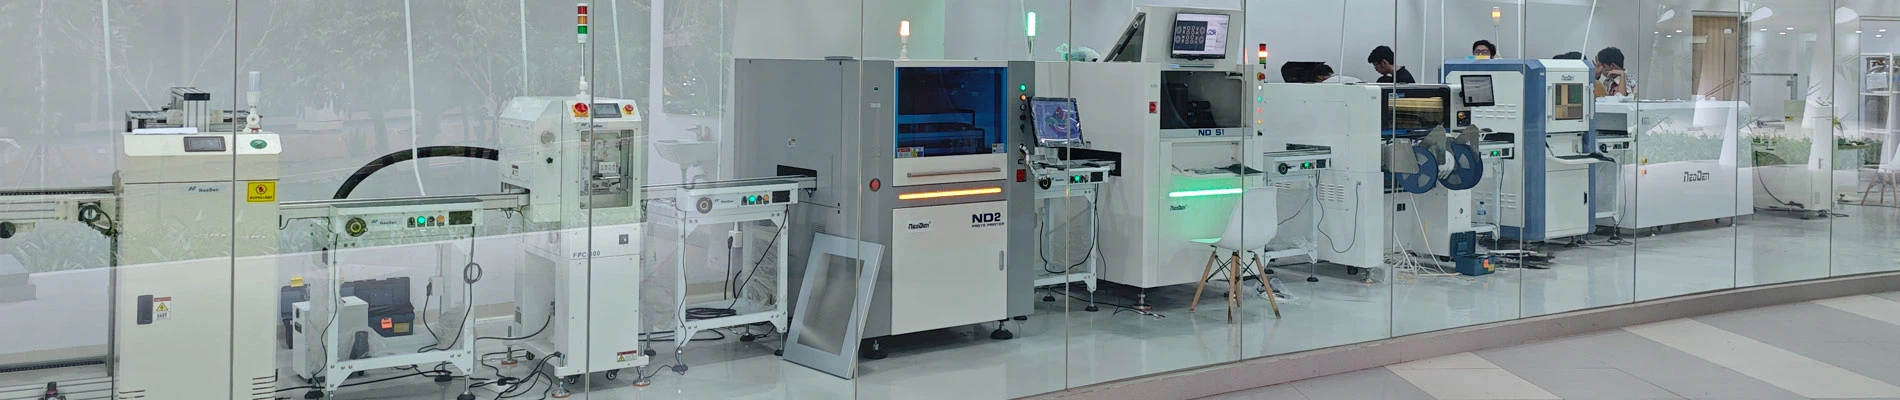
Indledning
Inden for områder med høj-pålidelighed, såsom bilelektronik, medicinsk udstyr og rumfart, er fejlmarginen i PCBA-fremstilling praktisk talt nul. Traditionelle udbyttesatser udtrykt i procenter (såsom 99 %) kan ikke længere objektivt måle sand proceskapacitet, når man har at gøre med komplekse flerlagstavler, der ofte har tusindvis af loddesamlinger. Industrien bruger i vid udstrækning "Defects Per Million Opportunities" (DPMO) som et benchmark for måling af procespræcision. At kontrollere DPMO til enkeltcifrede-eller endda stræbe efter nul-demonstrerer ikke kun PCBA-produktionskapacitet, men er også den eneste måde at undgå risikoen for masseprodukttilbagekaldelse for elektroniske produkter af høj-værdi.
Dekonstruktion af DPMO: Kvantificering af loddekvalitetsmuligheder fra et holistisk perspektiv
Forståelse af DPMO kræver en præcis definition af "defektmuligheder". På en PCBA med høj-densitet udgør hver komponent, hver loddesamling og endda hvert loddepasta-udskrivningsområde en potentiel defektmulighed. DPMO-formlen er: det samlede antal defekter divideret med (det samlede antal produkter ganget med antallet af muligheder), derefter ganget med en million.
Tag for eksempel et kommunikationsbasestations bundkort, der indeholder 1.500 komponenter og 4.000 loddeforbindelser. Det samlede antal defektmuligheder på et enkelt bræt er 5.500. Hvis der produceres 1.000 af disse bundkort, vil det samlede antal muligheder nå op på 5,5 mio. Givet denne basislinje, selv hvis produktionslinjen kun oplever 10 defekter-såsom kolde loddesamlinger eller loddebroer-ville DPMO-værdien nå 1,81. Ved at nedbryde traditionelle udbytte-metrics til million-enhedsniveau kan PCBA-fabrikker skarpt registrere små procesudsving og flytte fokus for kvalitetsstyring fra "efter-hændelsesintervention" til "i-processforebyggelse".
Parameterkompensation og dynamisk intervention underLoddepasta-udskrivning (SPI) Stage
Industristatistikker viser, at over 60 % af loddefejl i PCBA-fremstilling stammer fra loddepasta-udskrivningsstadiet. For at opnå en DPMO, der nærmer sig nul, tre-dimensionel laserloddepasta inspektion (SPI)skal opgraderes fra en simpel inspektionsenhed til et proceskontrolcenter med lukket-sløjfe.
Produktionslinjer med høj-pålidelighedhar fuldt adopterede SPI-systemer udstyret med automatisk feedback-funktionalitet. Mens SPI-systemet overvåger loddepastavolumen, -areal, -højde og stenciloffset i realtid, hvis det detekterer, at loddepastavolumen på en bestemt station konsekvent nærmer sig kontrolgrænsen (f.eks. når 130 % af standardvolumen), sender systemet automatisk korrektionskommandoer til den fuldautomatiske printer for at finjustere-afstemningshastigheden, og derved kompensere for en defekteringshastighed, før skrabetrykket faktisk udlignes. For mikro-komponenter såsom 01005 og 0201 samt 0,4 mm BGA-puder, anvender stencilåbninger elektropolering eller nano-coating-teknologi til at øge loddepasta-frigivelseshastighederne til over 85 %, hvilket eliminerer potentielle årsager til høje DPMO-rater{12}, såsom solgte{12} og brikker, f.eks. kilde.
Strenge begrænsninger for placeringsnøjagtighed og reflow-loddetemperaturkurver
Høj-værdi-PCB'er integrerer ofte aktive komponenter med høj-densitet, mekanisk forskydning under placeringsfasen og termisk spænding underreflow lodninger de to primære årsager til defekter.SMTPlaceringsmaskinerskal gennemgå regelmæssig CPK-verifikation (Process Capability Index) for at sikre, at bevægelsesnøjagtigheden af deres X- og Y-akser konsekvent forbliver over 1,33-standarden. For højt-lag-tal og tykke-kobber-PCB'er,reflowovnlodning temperaturkontrol skal administreres på-bordbasis. Teknikere bruger ovntemperaturtestere med flere-kanaler til at måle temperaturer på selve bordoverfladen, og kontrollerer strengt opvarmningshastigheden mellem 1,5 grader og 2,5 grader pr. sekund for at forhindre mikrorevner i flerlags keramiske kondensatorer (MLCC'er) forårsaget af øjeblikkelige termiske stød. Ved at forlænge opholdstiden i den konstante-temperaturzone minimeres temperaturvariationer over brættets overflade til inden for 5 grader. Dette sikrer, at alle loddesamlinger forbliver over likviduslinjen i 50 til 70 sekunder, og holder tykkelsen af intermetalliske forbindelser (IMC'er) inden for det optimale område og eliminerer latente defekter forårsaget af kolde loddeforbindelser og spændingsfrakturer.
Et omfattende lukket-sløjfesystem med intelligente inspektionskæder og fuld data-Strømsporbarhed
Opnåelse af en næsten-nul DPMO kræver etablering af en inspektionskæde, der dækker hele processen, ved at bruge multi-dimensionelle hardwareenheder til at komplementere hinanden og forhindre eventuelle defekter i at flyde til næste procestrin. Deproduktionslinieer udstyret med en kombination afon-linje AOIog3D røntgensystemer. AOI er ansvarlig for at detektere fremmedlegemer, materialefejl og fejljustering, mens AXI trænger ind i emballagen for kvantitativt at vurdere tomrumsraten i bund-blykomponenter såsom BGA'er og QFN'er, hvilket håndhæver en tomrumsrate på mindre end 10 % pr. loddeforbindelse. Alt inspektionsudstyr er sammenkoblet, og fuld-stregkodestyring opnås gennem MES (Manufacturing Execution System). Så snart en loddesamling er markeret som defekt, omdirigeres PCBA'en automatisk af jernbanetransportsystemet til en reparationsarbejdsstation, og systemgrænsefladen viser samtidig et 3D-billede af defekten. Gennem ende-til-end datasporbarhed og lukket-sløjfekontrol sikrer vi, at hvert kort, der forlader fabrikken, har gennemgået en komplet og kompatibel fremstillingsproces.
At bringe DPMO-metrikken så tæt på nul som muligt er et væsentligt skridt for moderne PCBA-produktionsfaciliteter til at gå fra teknologisk lederskab til fremragende fremstilling.

Hurtige fakta om NeoDen
- Etableret i 2010 med 200+ ansatte og 27,000+ kvm. fabrik af uafhængige ejendomsrettigheder, for at sikre standardstyringen og opnå de mest økonomiske effekter samt spare omkostningerne.
- Ejede eget bearbejdningscenter, dygtig montør, tester og QC-ingeniører, for at sikre de stærke evner for NeoDen-maskiners fremstilling, kvalitet og levering.
- 40+ globale partnere dækket i Asien, Europa, Amerika, Oceanien og Afrika for med succes at betjene 10000+ brugere i hele verden for at sikre bedre og hurtigere lokal service og hurtig respons.
- 3 forskellige R&D-teams med i alt 25+ professionelle R&D-ingeniører for at sikre den bedre og mere avancerede udvikling og ny innovation.
- Dygtige og professionelle engelske support- og serviceingeniører, for at sikre det hurtige svar inden for 8 timer, giver løsningen inden for 24 timer.
- Den unikke blandt alle de kinesiske producenter, der har registreret og godkendt CE af TUV NORD.
- NeoDen leverer livslang- teknisk support og service til alle NeoDen-maskinerne, desuden regelmæssige softwareopdateringer baseret på brugserfaringer og faktiske daglige anmodninger fra slutbrugerne.